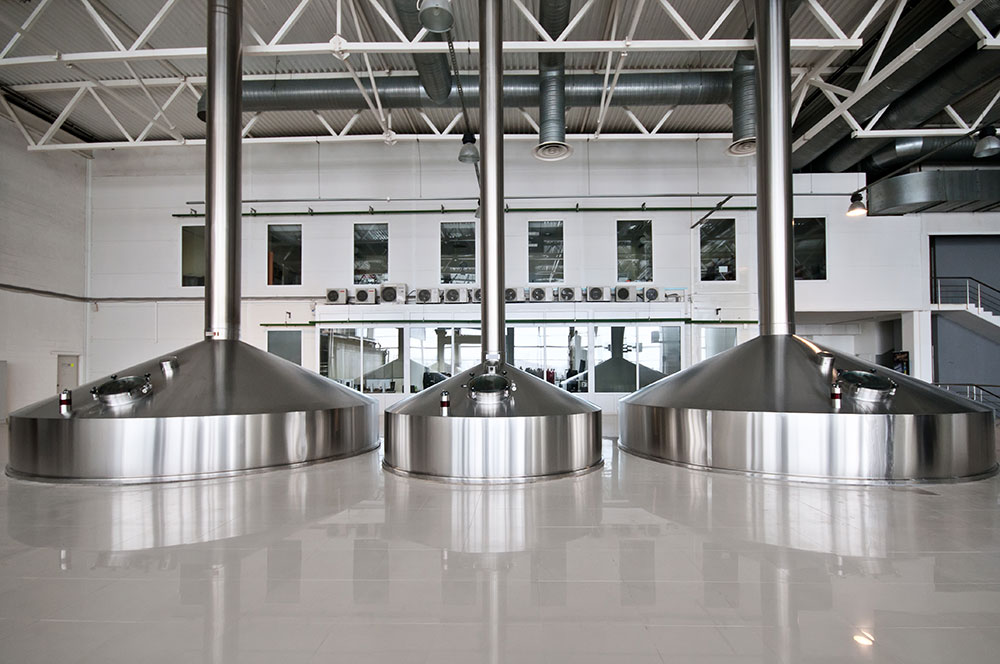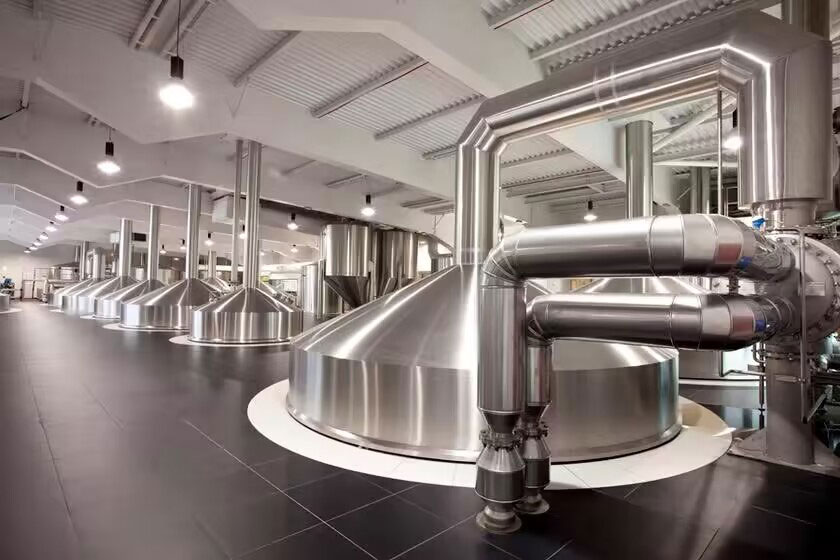
При проектировании крупного промышленного пивоваренного завода вы, возможно, представляете себе упорядоченную планировку системы измельчения и бродильные ёмкости. Но из каких материалов изготавливаются эти сосуды и какие технологии производства при этом применяются? Сохранится ли качество оборудования при изготовлении из различных материалов и с использованием разных технологий? Сегодня компания «Тяньтай» предлагает подробный анализ.
На самом деле, пивоваренное оборудование, продаваемое под названием “нержавеющая сталь 304”, может значительно различаться по сроку службы, гигиенической безопасности и пивоваренным характеристикам в зависимости от марки стали, методов сварки и допусков на полировку поверхности. Именно это различие определяет производители профессионального пивоваренного оборудования от простых перепродавцов/сборщиков оборудования.
Итак, какие технические характеристики определяют полноценные современные системы пивоварения?
I. Материалы
Практически все этапы производства пива — затирание, фильтрация, варка, вихревая обработка, брожение и хранение готового пива — сопряжены с прямым контактом с технологическими жидкостями в сложных химических условиях, включая воздействие кислот и щелочей. Выбор материалов является основным фактором, определяющим качество оборудования.
- От 304 до 316L: не просто более высокая стоимость, но и лучшая пригодность
Нержавеющая сталь марки 304 является базовым конструкционным материалом, содержащим примерно 18% хрома и 8% никеля, что обеспечивает хорошую коррозионную стойкость и легкость очистки. Нержавеющая сталь марки 316L отличается добавлением молибдена к составу марки 304, что обеспечивает превосходную стойкость к воздействию хлоридов и межкристаллитной коррозии. Для пивоваренных заводов, производящих фруктовое вино или осуществляющих брожение в кислой среде, компания Tiantai отдаёт предпочтение стали марки 316L, чтобы обеспечить соответствие требованиям к коррозионной стойкости при работе со специальными видами сырья.
Важное примечание: термины “нержавеющая сталь 304” и “пищевая нержавеющая сталь 304” не являются взаимозаменяемыми. Нержавеющая сталь пищевого назначения производится в соответствии со строгими гигиеническими требованиями, предусматривающими жесткие ограничения на содержание опасных элементов, таких как свинец и хром, что подтверждается соответствующими сертификатами. Оборудование, рекламируемое просто как “нержавеющая сталь 304”, не может соответствовать уровню гигиенической безопасности емкостей, сертифицированных как пригодные для пищевых продуктов.
- Характеристики материалов определяют эксплуатационные качества: одного внешнего вида недостаточно
В промышленном пивоварении толщина листов из нержавеющей стали напрямую определяет номинальное давление и срок службы оборудования. Особенно на крупных пивоваренных заводах бродильные чаны работают под рабочим давлением, которое обычно составляет 0,1–0,3 МПа. Толщина листов и качество формовки крышек напрямую влияют на безопасность и долговечность оборудования.
II. Технологии изготовления
Одинаковые технические чертежи могут привести к значительному различию в качестве оборудования при его изготовлении разными поставщиками.
- Резка и вырубка
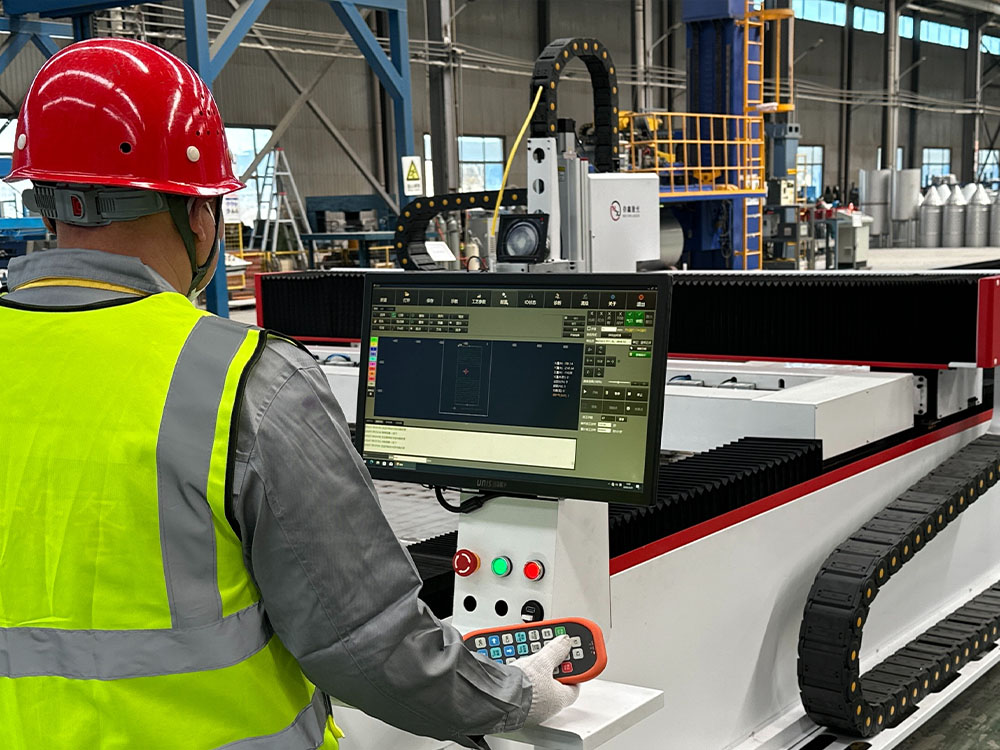
Современное производство пивоваренного оборудования вышло за рамки ручной изготовки. Профессиональные производители используют автоматизированную плазменную и лазерную резку, чтобы гарантировать стабильную точность кромок. Лазерная резка обеспечивает допуск в пределах 0,1 мм для точного профилирования листов корпуса резервуаров; плазменная резка отлично подходит для обработки толстых листов. Эти передовые технологии вырезания заготовок закладывают основу для точности последующей сварки и формовки.
- Сварка
Любой дефект сварного шва может стать благоприятной средой для размножения микроорганизмов или привести к растрескиванию и утечкам во время эксплуатации. Компания «Тяньтай» использует сварку в среде инертного газа с вольфрамовым электродом (TIG) в качестве основного метода сварки. При сварке TIG в качестве защитного газа используется чистый аргон, который изолирует сварной шов от кислорода и азота в окружающем воздухе, предотвращая его окисление и обеспечивая плотность сварного шва и гладкую поверхность. Автоматизированные сварочные системы регулируют силу тока, скорость перемещения и расход газа, обеспечивая равномерное качество сварных швов по всей длине. Для трубопроводов большого диаметра и сборки резервуаров дополнительно применяется плазменная сварка, что позволяет ещё больше повысить целостность сварных швов и эффективность производства.
- Полировка внутренних поверхностей
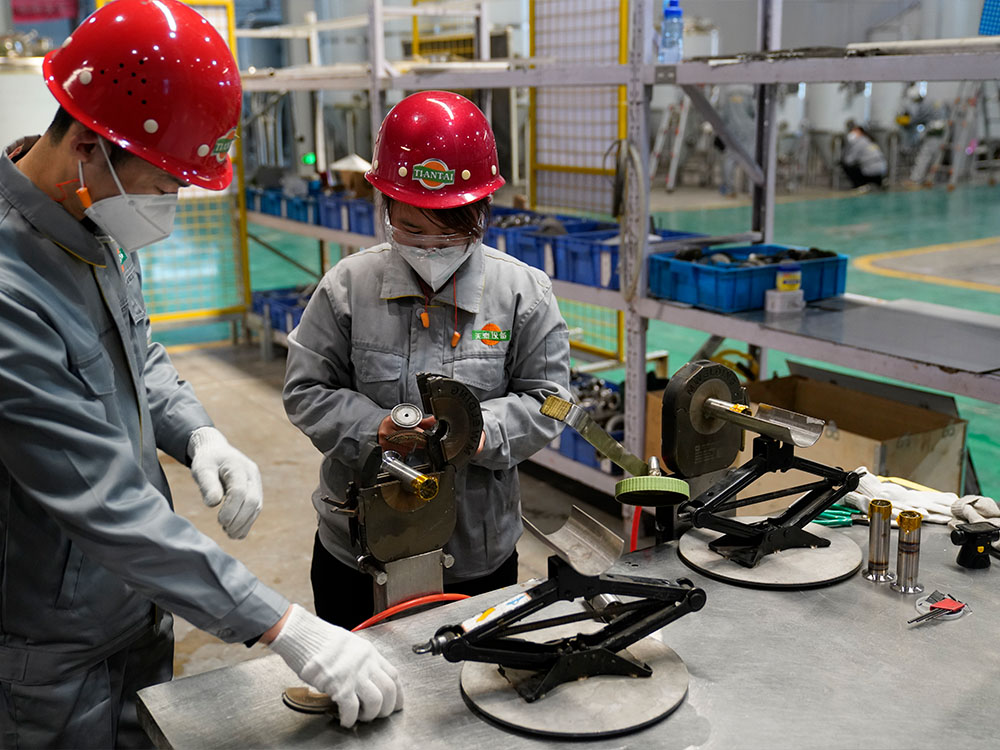
Полировка — это этап производства, который зачастую недооценивают, но который демонстрирует мастерство изготовителя.
Почему полировка является обязательной? Внутренняя поверхность емкостей для пива находится в прямом контакте с пивоваренной водой и суслом, что требует соблюдения сверхвысоких гигиенических стандартов. Шероховатость поверхности измеряется значением Ra; чем ниже значение Ra, тем гладче поверхность. Согласно общепринятому мировому гигиеническому стандарту, шероховатость внутренней поверхности не должна превышать 0,6 мкм по шкале Ra. Компания Tiantai применяет более строгие внутренние стандарты, стремясь к зеркальной гладкости поверхности с показателем Ra ≤0,4 мкм или лучше.
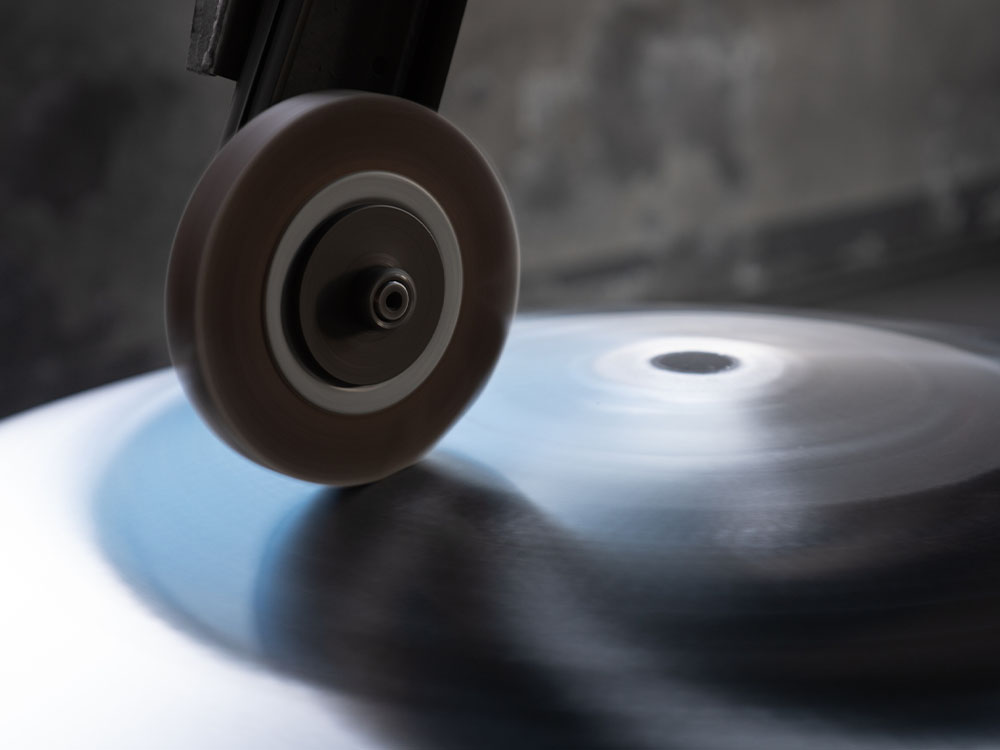
Как достигается зеркальная полировка? Наша последовательность операций: грубое шлифование → промежуточное шлифование → тонкое шлифование → зеркальная полировка. Абразивные ленты и полировальные круги с постепенно увеличивающейся зернистостью снижают шероховатость поверхности с десятков микрометров до субмикронного уровня.
Полировка до зеркального блеска служит не только эстетическим целям. Гладкие поверхности сводят к минимуму задержку жидкости и прилипание микроорганизмов, устраняя санитарные «мёртвые зоны». Кроме того, в результате полировки на нержавеющей стали образуется плотный пассивный оксидный слой, что значительно повышает коррозионную стойкость и продлевает срок службы оборудования.
- Травление и пассивация
В процессе сварки образуются высокотемпературные оксидные слои (золотисто-голубой нагар), которые снижают коррозионную стойкость нержавеющей стали. Травление и пассивация позволяют удалить оксидную корку, нагар и пятна ржавчины с помощью специальных травильных растворов (например, азотной кислоты), восстанавливая серебристую металлическую поверхность. Что ещё более важно, в процессе пассивации на поверхности нержавеющей стали образуется плотная пассивная плёнка с высоким содержанием хрома — именно эта плёнка является основной причиной устойчивости нержавеющей стали к ржавчине. Нержавеющая сталь без надлежащей пассивации крайне подвержена точечной коррозии и ржавлению во влажной среде.
- Теплоизоляция
Точный контроль температуры во время затирания и брожения напрямую влияет на качество пива и потребление энергии. В резервуарах Tiantai используется изоляция из полиуретановой пены высокого давления, толщина которой обычно составляет 80–100 мм. Эта полиуретановая пена высокой плотности ограничивает теплопотери во время затирания до уровня ниже 5%, что позволяет существенно сократить затраты на энергию. Для крупномасштабного производства это напрямую приводит к ощутимым преимуществам в плане эксплуатационных затрат.
III. Компания «Тяньтай» поставляет высококачественное пиво, опираясь на проверенную инженерную компетенцию
Вы можете спросить: “Эти процессы звучат впечатляюще, но какой производитель действительно способен выполнить эти обещания?”
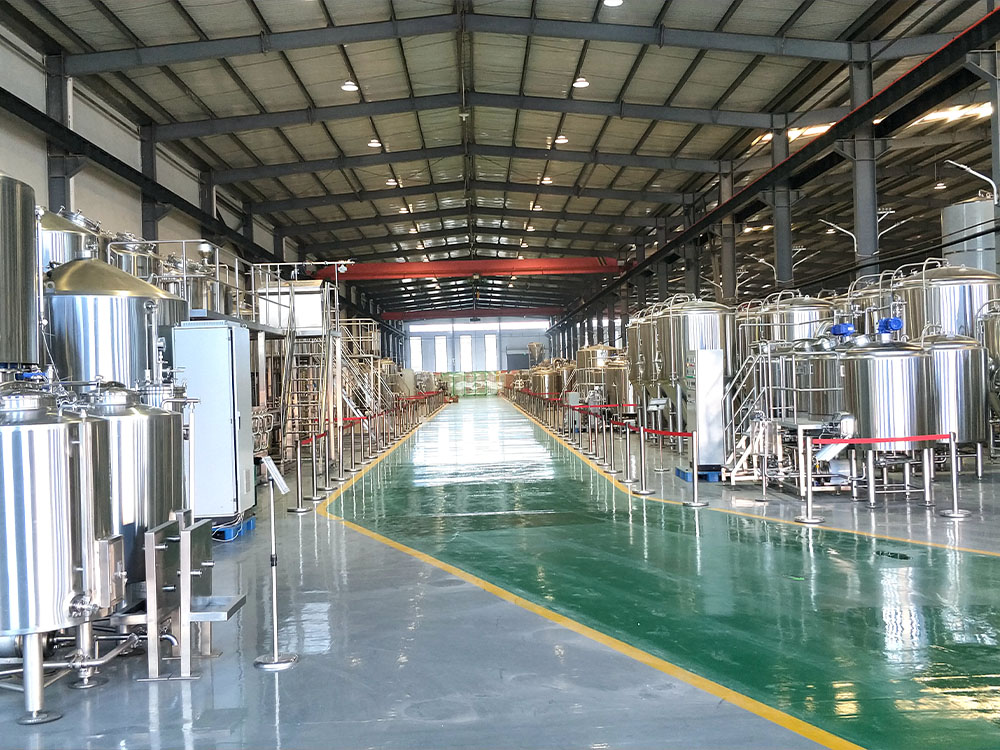
Как производитель, специализирующийся на оборудовании для пивоварения, Компания «Шандун Тяньтай» по производству пивоваренного оборудования, ООО. предоставляет полный спектр услуг, включая проектирование планировки пивоваренных заводов, изготовление специального оборудования по индивидуальному заказу, производство, доставку, монтаж и ввод в эксплуатацию. Мы поставляем не просто “комплект оборудования”, а полностью проверенные инженерами решения для пивоварения.
Не стесняйтесь Связаться с Tiantai для получения дополнительной информации о проектах строительства пивоваренных заводов.